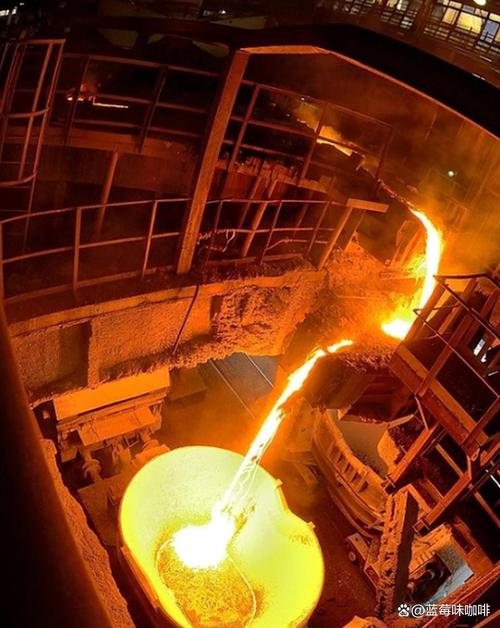
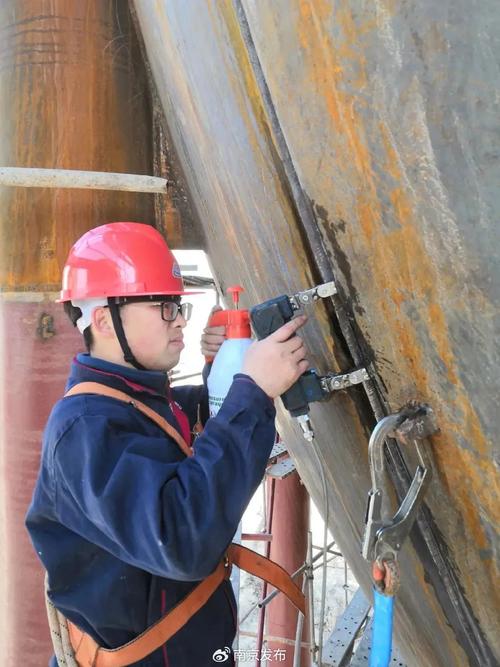
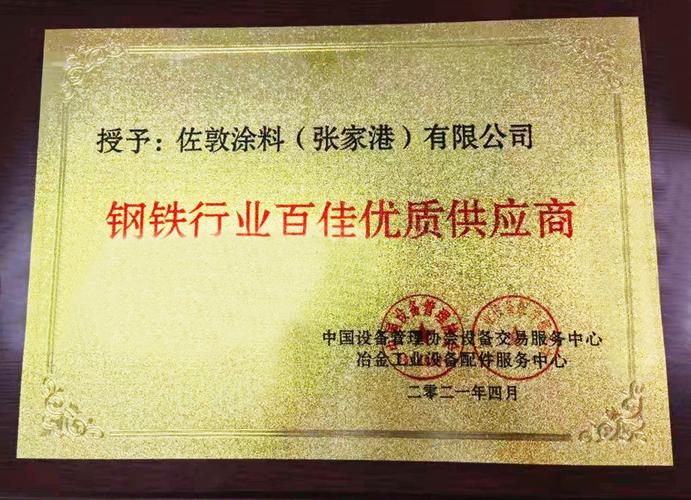
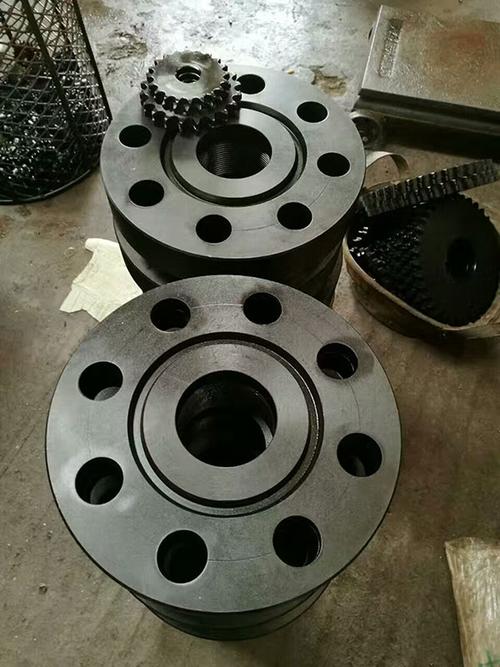
在钢铁表面处理领域,发黑处理是提升工件耐腐蚀性、美观度及使用寿命的关键工艺。传统发黑剂往往伴随着高能耗、重金属污染与繁琐的废液处理问题,成为制约厂家发展的瓶颈。一批领先的钢铁发黑剂生产企业,凭借对钢铁技术的深耕与创新,实现了从“卖产品”到“卖解决方案”的跨越式发展。本文将深入剖析两个典型的成功案例,揭示技术如何成为厂家破局制胜的核心密码。\n\n案例一:从“高耗能”到“常温高效”的绿色革命\n\n河北一家专注于标准件发黑的厂家,曾长期依赖高温发黑工艺(温度需达到140-150℃)。高昂的能源成本、漫长的处理周期以及频繁的设备维护,让企业在激烈的市场竞争中举步维艰。更为棘手的是,传统发黑剂中含有的大量重金属硒酸盐,不仅导致工件表面容易出现红霜,更让企业每年在危废处理上投入巨资。\n\n转机源于一次与高校钢铁技术团队的产学研合作。该厂家联合技术团队成功研发出一种新型常温钢铁发黑剂。该技术采用独特的化学催化反应机理,在不改变钢铁工件基体组织结构的前提下,实现了室温下的快速成膜。\n\n技术亮点与成效:\n1. 工艺革新:将发黑温度从140℃降至20-30℃,彻底取消了加热工序。经实测,单条生产线年节约天然气费用高达40余万元。\n2. 环保突破:新型发黑剂配方以钼酸盐、有机络合物替代传统的硒酸盐和亚硝酸盐,从源头消除了有毒物质,工件表面残留液可直接生物降解,废液处理成本降低约60%。\n3. 品质升级:生成的黑色氧化膜层致密均匀,与基体结合力强,成功通过96小时中性盐雾试验,耐磨性提升30%,获得了汽车紧固件高端客户的认可。\n\n应用成果:该厂家凭借此项技术,一举拿下多个国际知名汽车品牌的二三级供应商资质,年产能扩大三倍,利润率从原来的8%提升至22%,实现了经济效益与环境效益的双赢。\n\n案例二。“高温难”与“耐蚀差”的黑色磷化技术攻关\n\n江苏某高端装备零部件制造商面临一个军工项目的紧急需求:某型号特种钢管内壁需进行黑色处理,同时要求具备极强的耐腐蚀性和耐磨性,且膜层厚度不得超过3微米,传统的磷化或发黑工艺均无法满足。\n\n为攻克此难题,某专业钢铁发黑剂厂家展开了为期半年的技术攻坚战。技术团队跳出常规配方的思维定式,借鉴黑色磷化反应原理,结合纳米复合技术,研发出了一种高性能的钢铁黑色磷化液。\n\n技术创新逻辑:\n1. 晶核调控技术:通过添加纳米级晶核促进剂,细化磷化晶粒,使膜层在极薄的情况下仍能保持超强的致密性。\n2. 共沉积改性:以锌系磷化为基,复配特殊的金属盐,在磁场辅助下得到微黑色的无光泽均匀外观,并实现了黑色与防腐能力的优化平衡。\n3. 尺寸补偿控制:精选填平性能佳的加速剂体系,精确控制膜重虽然极小但拉伸强度优异,满足军品对强负载下的设计限被完全取除的隐患。\n\n据统计,该军急需于600h耐中性盐雾试验且精密钢管液压力复合达到气密的承受应力,一举巩固该厂在国内'船舶动力系统管路附零件具有优异的技术绝对主盘能力巨大话语比例的分额。
钢铁发黑剂厂家成功案例 技术驱动下的绿色转型与价值跃升
如若转载,请注明出处:http://www.mccwxcz.com/product/43.html
更新时间:2026-10-30 20:03:55